En teknisk djupdykning i flänsgeometri, punktval, beläggningssystem och installationsvariabler som skiljer pålitliga anslutningar från fältfel.
Abstrakt
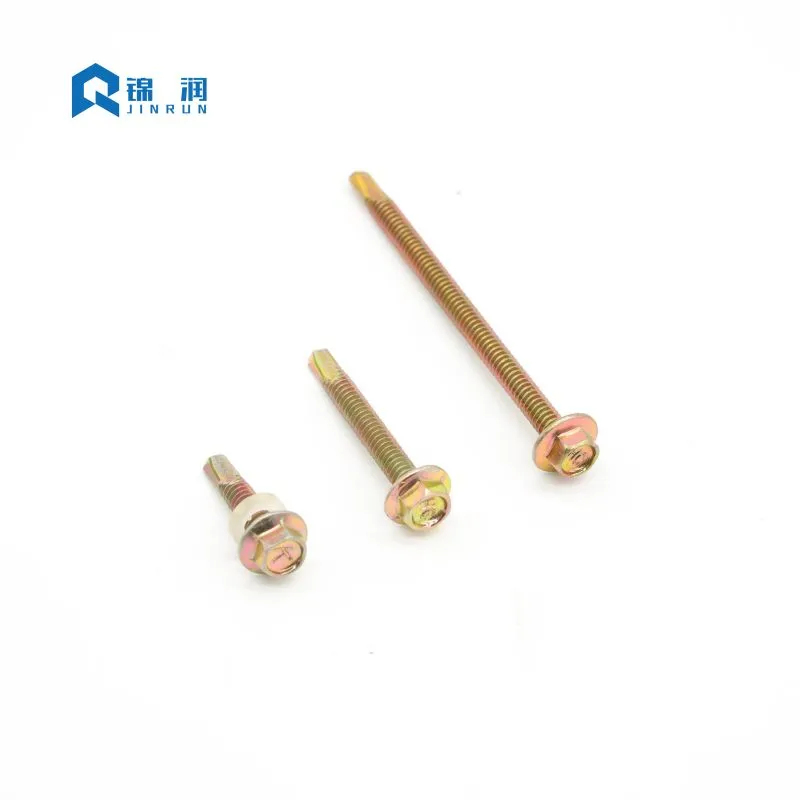
Få fästelement bär så mycket strukturellt ansvar med så lite synlig igenkänning somSexkantsflänshuvud självborrande skruv. Från metalltak och beklädnad till solmontering och lätt konstruktionsstål, denna skruv måste borra, knacka och klämma i en enda gång - ofta i vind, regn och korrosiv exponering. Den här artikeln undersöker den tekniska logiken bakom det integrerade flänshuvudet, punktnummersystemet som styr materialtjocklekskompatibilitet, beläggningsteknikerna som bestämmer livslängden och installationsvariablerna som oftast missköts i fält. Den är skriven för entreprenörer, distributörer och specifikationsskribenter som behöver mer än en kataloglista: de behöver en fungerande förståelse för varför detta fästelement fungerar och hur man håller det i prestanda i krävande byggmiljöer.
Innehållsförteckning
- Designanatomi: Varför flänsen ändrar lastvägenHoppa till avsnitt
- Standarder, storlekar och punktnummersystemHoppa till avsnitt
- Val av beläggning: Matcha skruven till exponeringenHoppa till avsnitt
- Installationsvetenskap: hastighet, tryck och tätningskompressionHoppa till avsnitt
- Fellägen som spårar tillbaka till urval och teknikHoppa till avsnitt
- Kvalitetssäkring och inspektionsprotokollHoppa till avsnitt
- Vanliga frågorHoppa till avsnitt
1. Designanatomi: varför flänsen ändrar lastvägen
Ett konventionellt insexbrickhuvud förlitar sig på en separat stålbakad neopren- eller EPDM-bricka för att fördela klämtrycket. Flänshuvudet integrerar den bärytan direkt i huvudets geometri. Resultatet är inte bara bekvämlighet. Det förändrar hur kraft färdas genom anslutningen.
Flänsen ökar lagerytan under huvudet, vilket minskar kontaktspänningen på tunnplåtsstål och förmålad beklädnad. En lägre kontaktspänning minskar risken för spolning, beläggningsbrott och genomdragning när anslutningen utsätts för vindhöjning eller termisk cykling. Eftersom lagerytan är maskinbearbetad eller kallformad som en del av huvudet, finns det ingen separat bricka som kan flyttas från centrum, falla bort under installationen eller komprimera ojämnt.
Den sexkantiga drivningen är lika funktionell. Den accepterar en standardhylsa eller mutterdragare och överför vridmoment med mycket mindre cam-out än en Phillips- eller Pozi-urtagning. Det spelar roll när skruven förväntas borra genom en ränna och sedan klämma fast en panel utan att snurra på drivurtaget eller ta av huvudet. För arbete med stora volymer tillåter kombinationen av flänslager och sexkantsdrift ett enda verktyg – vanligtvis en kopplingsförsedd skruvpistol – att driva tusentals fästelement till ett konstant djup.
Den integrerade lagerytan
När man anger fästelement för tunt stål är spänningsfördelningen under skruvhuvudet en kritisk teknisk övervägande. En vanlig platt bricka kan böjas eller deformeras under högt vridmoment, vilket äventyrar fogens integritet. Den integrerade flänsen påSexkantsflänshuvud självborrande skruvär designad med en specifik tjocklek och diameterförhållande som motstår böjning. Denna styva lageryta säkerställer att klämbelastningen fördelas jämnt över de anslutna materialen. I applikationer som involverar isolerade paneler förhindrar flänsen skruvhuvudet från att dra genom panelens relativt mjuka yttre skal, vilket bibehåller en vädertät tätning även under dynamiska vindbelastningar.
Hexdrivning vs. korsformade urtag
Valet av drivtyp påverkar avsevärt installationseffektiviteten och fogtillförlitligheten. Korsformade urtag, som Phillips eller Pozi, är utformade för att kamma ut när ett visst vridmoment tröskelvärde nås - en funktion som ursprungligen var avsedd att förhindra överdragning i massproduktion. I konstruktionsapplikationer där självborrande skruvar måste skära igenom stål är dock utsvängning högst oönskat. Insexdrivningen ger ett säkert sexpunktsingrepp som gör att operatören kan applicera det nödvändiga vridmomentet för att borra hålet och knacka på gängorna utan att borrkronan glider. Detta positiva ingrepp minskar förarens trötthet, minimerar borrslitage och säkerställer att hela vridmomentet överförs till skäreggen.
Trådgeometri och engagemang
Gängprofilen på en självborrande skruv är optimerad för både skärning och fastspänning. Trådarna rullas vanligtvis snarare än skärs, vilket anpassar stålets kornstruktur och ökar hållfastheten. Stigningen och huvuddiametern är konstruerade för att ge tillräckligt utdragningsmotstånd i det mottagande materialet. Fina gängor används vanligtvis för metall-till-metall-applikationer, och erbjuder ett högre antal gängor per tum för större hållkraft i tunna sektioner. Grova trådar är ofta att föredra för trä-till-metall eller kompositmaterial, där ett större gängdjup behövs för att förskjuta materialet utan att det spricker eller smulas sönder.
- Integrerad lageryta:sprider klämbelastning utan lös bricka.
- Hexdrivning:högre vridmomentöverföring och minskad bitslip under belastning.
- Självborrningspunkt:eliminerar ett separat borrsteg i stål-till-stål-anslutningar.
- Precision trådrulle:stöder konsekvent ingrepp och utdragningsmotstånd.
2. Standarder, storlekar och punktnummersystem
Den globala marknaden för fästelement känner igen denna produkt under flera namnkonventioner – DIN 7504K, AS/NZS 3566 och IFI tum-seriemotsvarigheter – men de underliggande variablerna förblir konsekventa: diameter, längd, gängstigning, huvudgeometri och borrspetskapacitet. En leverantörs katalog kan lista dussintals kombinationer, men specifikationsbeslutet reduceras vanligtvis till två frågor: vilken total tjocklek som måste sammanfogas och vilket punktnummer som kan borra den tjockleken innan gängorna går i grepp.
Punktnummersystemet är den enskilt viktigaste urvalsvariabeln och den som oftast används felaktigt. A Point #2 är avsedd för lätt tjock plåt. En punkt #3 täcker den breda mitten av allmän konstruktion. En punkt #5 krävs för tung konstruktionsplatta. Om den ogängade borrspetsen är kortare än den kombinerade materialstapeln börjar trådarna bita innan spetsen har lämnat bottenskiktet. Resultatet ärdomkraft: de två skikten tvingas isär, gängingreppet äventyras och skruven kan gå sönder av vridningsöverbelastning.
| Punktnummer | Typisk metalltjocklekskapacitet | Vanligt användningsfall |
|---|---|---|
| Punkt #1 | Upp till 0,062 tum (≈ 1,6 mm) | Ultratunn plåt, VVS-kanalsystem |
| Punkt #2 | Upp till 0,110 tum (≈ 2,8 mm) | Lättplåt, tunn beklädnad |
| Punkt #3 | 0,110 – 0,210 tum (≈ 2,8 – 5,3 mm) | Allmän konstruktion, takläggning, stålram |
| Punkt #4 | 0,210 – 0,250 tum (≈ 5,3 – 6,4 mm) | Medium konstruktionsstål, tung ram |
| Punkt #5 | 0,250 – 0,500 tum (≈ 6,4 – 12,7 mm) | Tunga konstruktionsbalkar, tjock platta |
Avkodning av DIN- och IFI-ekvivalenter
Metriska och tumserier kartläggs inte alltid en-till-en över leverantörer. Diametrarna DIN ST4.8, ST5.5 och ST6.3 motsvarar vanliga lätta och medelstora strukturella anslutningar; IFI #10, #12 och #14 diametrar tjänar den nordamerikanska marknaden. En specifikation som fungerar i en serie kan inte antas vara utbytbar i den andra utan att kontrollera punktlängd, gängstigning och huvudlagerdiameter tillsammans. Till exempel kan en DIN ST5.5-skruv ha en något annorlunda gängstigning jämfört med en IFI #12-skruv, vilket kan påverka ingreppet i förgängade hål eller det drivmoment som krävs.
Längdval och materialstapelberäkningar
Val av längd följer en praktisk regel: den gängade delen bör sträcka sig minst tre hela gängor utanför det sammanfogade materialet. Den marginalen skyddar utdragshållfastheten och rymmer mindre variationer i materialtjocklek. När stapeln innehåller isolering, tätningsmedel eller ett ojämnt gap måste spetsen vara tillräckligt lång för att klara hela stapeln innan gängingreppet börjar. Ingenjörer bör alltid beräkna den totala materialtjockleken (inklusive eventuella packningar eller brickor) och lägga till minst 1,5 gånger skruvdiametern för att bestämma den minsta nominella längden som krävs.
3. Val av beläggning: Matcha skruven till exponeringen
Ett fästelements mekaniska design avgör om det kan göra anslutningen. Dess beläggning avgör om den anslutningen överlever. Samma skruvgeometri kan levereras med elektropläterad zink, varmförzinkning, zink-aluminiumflingbeläggningar eller flerskiktiga keramiska system, och skillnaden i saltsprayprestanda är inte stegvis – den är kategorisk.
Standard galvaniserad zink ger grundläggande skydd för inomhus och lätt skyddade utomhusförhållanden. I kustluft eller industriatmosfärer kan den beläggningen visa rödrost inom månader. Varmförzinkning erbjuder ett tjockare offerzinklager för svåra utomhus- och marinmiljöer, men beläggningens tjocklek kan påverka gängpassningen och kräver noggrann hantering vid installationen.
Elektropläterad zink och dess begränsningar
Elektropläterad zink är den vanligaste och mest ekonomiska finishen för självborrande skruvar. Det ger en enhetlig, tunn beläggning som inte väsentligt ändrar gängdimensionerna, vilket säkerställer en smidig installation. Standardförzinkningen är emellertid relativt tunn, ofta i intervallet 5 till 15 mikron. I miljöer med hög luftfuktighet, saltspray eller industriella föroreningar förbrukas zinkskiktet snabbt. När zinken är förbrukad börjar det underliggande kolstålet att korrodera, vilket leder till strukturell försvagning och fula rostränder på byggnadens fasad.
Varmförzinkning för svåra miljöer
För applikationer som kräver långvarig hållbarhet är varmförzinkning (HDG) ett föredraget val. HDG-processen innebär att skruven doppas i smält zink, vilket skapar en metallurgisk bindning som resulterar i en tjock, nötningsbeständig beläggning. Zink-järnlegeringsskikten ger utmärkt offerskydd. Den tjocka beläggningen kan dock göra trådarna något tyngre, vilket kräver användning av övertappade muttrar eller specifika körtekniker. HDG är idealiskt för tunga konstruktionsstålanslutningar, utomhusstängsel och marina miljöer.
Avancerade Zn-Al-Ceramic System
Zink-aluminium-keramiska system av Ruspert-typ representerar ett annat tillvägagångssätt. Beläggningen är en komposit: ett zinkofferlager, ett aluminiumbarriärlager och en oorganisk keramisk topplack som tätar mikroporer. Neutrala saltspraydata för dessa system anger vanligtvis rödrostbeständighet över 1 000 timmar, jämfört med ungefär 72–120 timmar för konventionell zinkplätering. För tak, fasader och solpaneler som inte lätt kan underhållas, är det prestandagapet skillnaden mellan en funktionsduglig montering och ett för tidigt byte.
DeSexkantsflänshuvud självborrande skruvutvärderas ofta på enbart beläggningsprestanda, men specifikationen bör behandla beläggning, substrat och miljö som ett enda system.
| Beläggningstyp | Relativt korrosionsskydd | Indikativ saltsprayprestanda | Bäst passande miljö |
|---|---|---|---|
| Elektropläterad zink | Grundläggande | ≈ 72 – 120 timmar | Inomhus, torrt, lätt skyddat |
| Varmförzinkad | Hög | Tjockleksberoende, rejäl | Svår utomhus, marin |
| Zink-aluminiumflinga (Dacromet-typ) | Hög | Flera hundra timmar | Industri, fordon, kustnära |
| Zn-Al-keramik (Ruspert-typ) | Mycket hög | Röd rost > 1 000 timmar | Kusttak, kemiska anläggningar, ohållbara ytor |
Galvanisk korrosion och olika metaller
Val av beläggning är också ett beslut om materialkompatibilitet. En zinkpläterad kolstålskruv i kontakt med en aluminiumpanel kan skapa ett galvaniskt par i närvaro av fukt. Den mindre ädla metallen korroderar företrädesvis, och de resulterande röda rostränderna är både en hållbarhet och ett estetiskt misslyckande. I kustzoner och på aluminiumenheter är rostfria stålkroppar, bimetallkonstruktion eller barriärbeläggningar den lämpliga specifikationen – inte ett tyngre zinklager på samma kolstålsubstrat.
4. Installationsvetenskap: hastighet, tryck och tätningskompression
Självborrande skruvar är metallskärande verktyg, inte träskruvar. De arbetar inom ett definierat hastighets- och matningsfönster. Utanför det fönstret överhettas spetsen, härdar stålet eller misslyckas med att bita. Skillnaden mellan ett rent hål och en bränd spets är vanligtvis en fråga om varvtal och tryck nedåt, inte fästelementets kvalitet.
För standardskruvar i kolstål anges det produktiva intervallet i allmänhet mellan 1 500 och 2 500 rpm. Rostfria självborrande skruvar kräver lägre hastigheter – ofta 1 000 till 1 500 rpm – eftersom materialet hårdnar och behåller värmen. När spetsen svänger för snabbt utan tillräckligt matningstryck, höjer friktion spetstemperaturen utanför anlöpningsområdet. Spetsen blir blå, förlorar hårdhet och slutar skära. Skruven snurrar sedan utan att tränga in, och installatören ökar ofta hastigheten ytterligare – vilket påskyndar felet.
Verktygsval för konsekventa resultat
Verktyget har lika stor betydelse som hastigheten. En kopplingsförsedd skruvpistol med ett djupkänsligt nosstycke ger konsekventa sittplatser. En stötförare med högt vridmoment, däremot, applicerar okontrollerat slag och vridmoment; huvudet kan klippas av precis som flänsen sitter, eller så kan EPDM-brickan krossas innan operatören reagerar. För alla applikationer som involverar en tätningsbricka är momentkontroll inte valfritt. Användningen av ett djupkänsligt nosstycke säkerställer att varje skruv skruvas till exakt samma djup, vilket komprimerar brickan perfekt oavsett förarens trötthet.
Kompressionsfönstret för EPDM-bricka
På tak och beklädnad är den bundna EPDM-brickan den primära vattentätningen. Den har ett smalt korrekt kompressionsområde. Överkomprimering tvingar gummit att svampa bortom metallunderlaget, vilket utsätter det för UV-nedbrytning och sliter sönder gummi-till-metallbindningen. Underkompression lämnar brickan lös, vilket gör att kapillärverkan drar fukt under huvudet. En korrekt installation visar EPDM:n lätt synlig vid kanten av metallbrickan, med metallunderlaget platt eller försiktigt konkavt – inte böjt uppåt.
Nedåtriktat tryck är den andra halvan av matningshastighetsekvationen. Lätt "fjädrande" tryck vid höga varv per minut får spetsen att gnugga och åka skridskor istället för att skära. Stadig, linjär kraft – ungefär 25 till 35 lb i många fältguider – håller skäreggarna inkopplade och producerar böjda metallspån. Fint metalliskt damm och en blå spets är tecken på friktion, inte skärande. Böjda spån indikerar att värmen lämnar spånet snarare än att det samlas i skruven.
5. Fellägen som spårar tillbaka till urval och teknik
De flesta fältfel som tillskrivs "dåliga skruvar" är faktiskt specifikations- eller installationsfel. Att förstå mekanismen bakom varje fel förkortar den diagnostiska processen och förhindrar upprepade incidenter.
Jacking och trådavisolering
Såsom beskrivs i punktnummeravsnittet uppstår domkraft när gängingrepp börjar innan borrspetsen lämnar bottenmaterialet. Skikten separeras, trådarna remsar i det övre arket och skruven kan snäppa i huvudet. Korrigeringen är en längre punkt, inte en större diameter eller en högre vridmomentinställning. Att inspektera hålet efter borttagning kan avslöja om gängorna sattes i för tidigt.
Gång och ytskador
En skruv som åker över panelen innan den biter repar zinken eller färgbeläggningen och skapar en korrosionsinitieringsplats. Att gå är vanligt när en spets är för stor för tunn plåt, när det initiala trycket är för lätt eller när borret är slitet. En skarpare spets för tunn mätare och fast starttryck löser de flesta fall. I vissa situationer kan användning av en pilotstans eller en specialiserad borrspets för tunn metall eliminera promenader helt.
Huvudsnäppning och vridmomentöverbelastning
Huvudskjuvning är ett fel på vridmomentgränsen. Krockförare och slitna kopplingar är ofta bidragande orsaker. Skruven kan nå sätesytan och sedan få ett vridmoment som överstiger övergångshållfastheten mellan huvud och skaft. Ett djupkänsligt nosstycke eller en vridmomentbegränsad skruvpistol förhindrar spiken. Att säkerställa rätt drivbitsstorlek är också avgörande, eftersom ett löst sittande bits kan göra att hörnen på insexdrivningen rundas av, vilket kräver överdriven kraft för att ta bort.
Beläggningsnedbrytning och gränssnittskorrosion
Olika metallkontakt i en fuktig miljö skapar en galvanisk cell. Skadan uppträder som rostfläckar, blåsor på beläggningen eller sektionsförlust vid gränssnittet. Lösningen är materialval: rostfritt stål, bimetallkonstruktion eller en lämplig barriärbeläggning anpassad till panelmaterialet och exponeringskategorin. Regelbundna visuella inspektioner under konstruktionen kan identifiera områden där beläggningar har skadats under installationen, vilket möjliggör bättring innan strukturen tas i drift.
Var och en av dessa fellägen förstärker samma princip: denSexkantsflänshuvud självborrande skruvär en systemkomponent. Punktnummer, beläggning, substrat, verktyg och teknik måste väljas tillsammans. En högpresterande beläggning kan inte kompensera för en underdimensionerad punkt, och en premiumskruv kan inte överleva en slagdrivare utan djupkontroll.
6. Protokoll för kvalitetssäkring och inspektion
Att säkerställa tillförlitligheten hos anslutningar i krävande byggprojekt kräver en robust kvalitetssäkringsprocess. Specifierare och entreprenörer bör implementera inspektionsprotokoll som täcker både de inkommande fästelementen och den färdiga installationen.
Dimensionell verifiering
Inkommande fästelement bör provtas för att verifiera kritiska dimensioner: huvuddiameter, flänstjocklek, större och mindre gängdiametrar och spetslängd. Variationer i dessa dimensioner kan påverka skruvens förmåga att borra effektivt och klämma fast. Till exempel kan en underdimensionerad fläns inte ge tillräcklig lageryta, vilket leder till paneldeformation. En kortare spetslängd än den specificerade kan orsaka domkraft i tjockare materialstaplar.
Test av beläggningstjocklek
För projekt i korrosiva miljöer är det viktigt att verifiera beläggningens tjocklek. Magnetiska induktionsmätare kan användas för att oförstörande mäta tjockleken på zink- eller zinklegeringsbeläggningar. Alternativt kan laboratorietester av offerkuponger bekräfta saltsprayprestanda och vidhäftning av beläggningen. Att säkerställa att beläggningen uppfyller specifikationen är det enda sättet att garantera den förväntade livslängden.
Mekanisk egendomsvalidering
De mekaniska egenskaperna hos skruven - såsom vridhållfasthet och hårdhet - är avgörande för självborrande applikationer. Vridhållfasthetstestning bestämmer det maximala vridmoment skruven tål innan huvudet klipps av eller skaftet vrids. Hårdhetstestning verifierar att borrspetsen är tillräckligt härdad för att penetrera målstålet utan att mattas, medan kärnan förblir tillräckligt seg för att motstå spröd brott. Leverantörer gillarJINRUNger vanligtvis certifiering av dessa egenskaper baserat på batchtestning.
7. Vanliga frågor
Hur vet jag vilket punktnummer jag ska använda för en given materialtjocklek?
Kan jag använda en slagdrivare för att installera dessa skruvar?
Vad får en självborrande skruv att "gå" över panelen innan den borras?
Är en beläggning av Ruspert-typ värd att specificera över standard zinkplätering?
Varför visar vissa installerade skruvar rostränder inom några månader?
För köpare och specifikationer som behöver dokumenterade dimensions- och beläggningsalternativ kan ingenjörsteamet tillhandahålla detaljerade specifikationer och testrapporter. Det kritiska steget är att definiera materialstapeln, exponeringskategorin och verktyget innan beställningen görs – inte efter att den första anslutningen misslyckats.
Flänshuvudet, punktnumret och beläggningen är inte oberoende egenskaper. De är ett enda specifikationsbeslut. När de är i linje med applikationen, levererar den självborrande skruven med sexkantshuvud den kombination som håller samman krävande konstruktionsenheter: borrhastighet, fastspänningsstabilitet och korrosionsbeständighet i en operation.
Oavsett om nästa projekt handlar om plåttak, solcellsmontering eller lätt konstruktionsstål, är den rätta utgångspunkten ett tekniskt samtal om materialtjocklek, exponering och installationsmetod.Kontakta ossför att anpassa fästelementsspecifikationen med applikationen innan den första skruven skruvas.
Kontakta oss för projektsupport